English
 中文 (中国)
 한국어
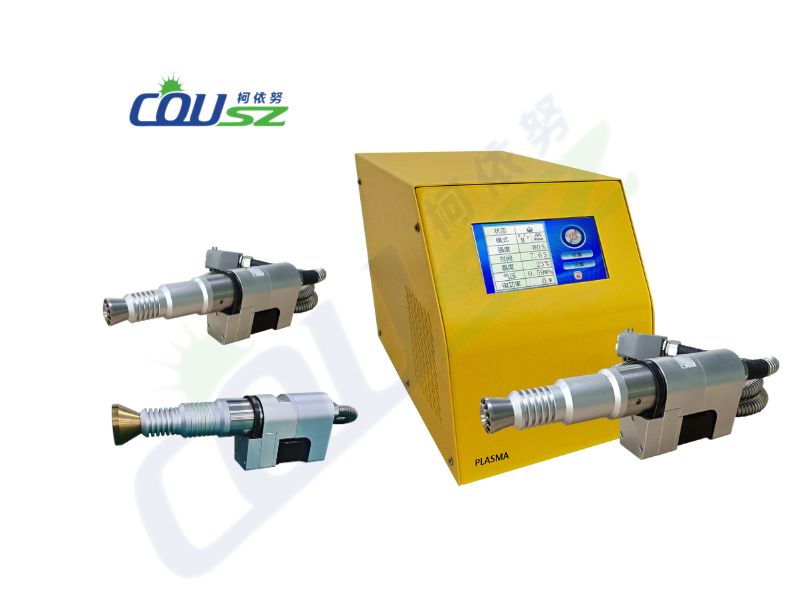
1. Vì sao năng lượng bề mặt giảm sau khi xử lý Plasma?
1.1 Plasma thay đổi lớp bề mặt vật liệu như thế nào?
Năng lượng bề mặt sau xử lý Plasma tăng lên chủ yếu nhờ quá trình làm sạch, hoạt hóa và biến đổi hóa học ở lớp rất mỏng trên bề mặt vật liệu. Với nhựa có tính kỵ nước như PP hoặc PE, Plasma có thể phá vỡ một phần liên kết ở lớp ngoài và tạo thêm các vị trí có khả năng tương tác với keo, sơn hoặc mực.
Đặc biệt, khi sử dụng Plasma chứa oxy hoặc không khí, các nhóm chức phân cực có thể được hình thành trên bề mặt. Nhờ vậy, chất lỏng dễ trải đều hơn thay vì co lại thành giọt, từ đó hỗ trợ quá trình tăng độ bám dính.
- Làm sạch dầu, bụi và một phần chất nhiễm bề mặt.
- Hoạt hóa lớp vật liệu gần bề mặt.
- Tăng khả năng làm ướt của keo, sơn hoặc mực.
- Tạo điều kiện thuận lợi hơn cho liên kết giữa hai vật liệu.
1.2 Vì sao hiệu quả xử lý Plasma không duy trì mãi mãi?
Điểm quan trọng là Plasma không biến toàn bộ khối nhựa thành một vật liệu mới. Phần lớn thay đổi tập trung ở lớp bề mặt. Sau khi ngừng xử lý, cấu trúc polymer tiếp tục vận động để tiến về trạng thái cân bằng ổn định hơn.
Những nhóm phân cực được tạo ra có thể tái định hướng, trong khi các phân tử hoặc phụ gia ở lớp bên dưới có thể di chuyển lên gần bề mặt. Đây là một trong những nguyên nhân khiến năng lượng bề mặt suy giảm và khả năng làm ướt giảm theo thời gian.
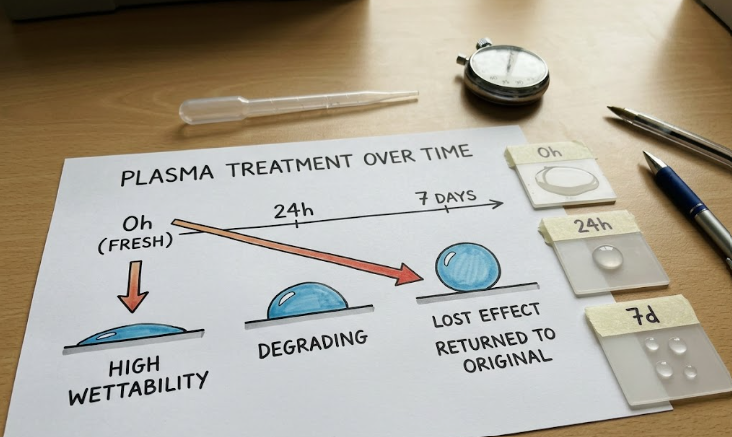
1.3 Hiệu quả xử lý Plasma có thể duy trì trong bao lâu?
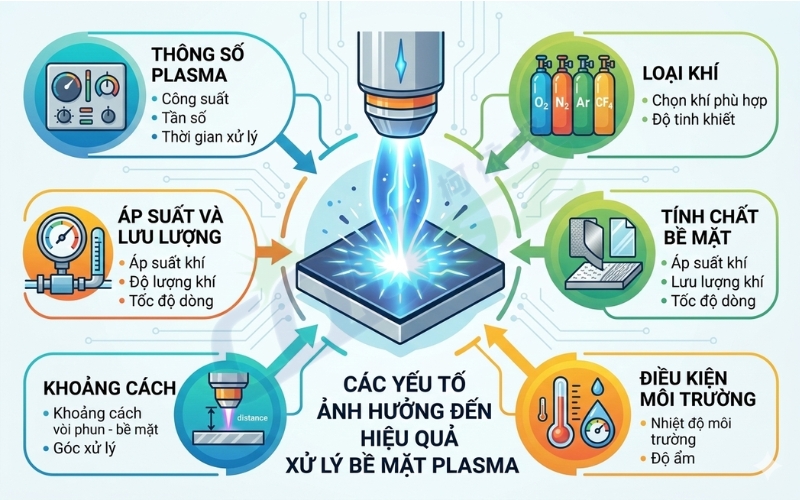
Không có một con số cố định áp dụng cho mọi vật liệu. Thời gian hiệu quả của Plasma phụ thuộc vào loại polymer, công thức vật liệu, khí sử dụng, công suất, tốc độ xử lý, nhiệt độ, độ ẩm và thời gian chờ trước công đoạn tiếp theo.
| Vật liệu | Khoảng thời gian ưu tiên | Đặc điểm cần lưu ý |
|---|---|---|
| Silicone, PDMS | Vài phút – vài giờ | Dễ suy giảm khả năng làm ướt |
| PP, PE | Vài giờ – 1 hoặc 2 ngày | Có xu hướng phục hồi tính kỵ nước |
| PLA | Nên đánh giá trong từng quy trình | Hiệu quả có thể thay đổi đáng kể theo điều kiện xử lý |
| Nhựa kỹ thuật | Vài ngày – vài tuần | Phụ thuộc thành phần và điều kiện bảo quản |
| Kim loại, kính | Không nên áp dụng một mốc chung | Cơ chế thay đổi bề mặt khác polymer |
Lưu ý: Các khoảng thời gian trên chỉ nên dùng để định hướng thử nghiệm ban đầu, không nên xem là tiêu chuẩn sản xuất. Doanh nghiệp tiến hành test thực tế bằng thử nghiệm thực tế trên chính vật liệu và loại keo, sơn hoặc mực đang sử dụng để đưa ra đánh giá chính xác về thời gian lưu giữ hiệu quả xử lý bề mặt vật liệu.
1.4 “Lão hóa bề mặt” ảnh hưởng thế nào đến độ bám dính?
Lão hóa bề mặt sau Plasma thường thể hiện qua sự giảm khả năng làm ướt và thay đổi trạng thái hóa học của lớp ngoài. Khi bề mặt trở nên khó làm ướt hơn, keo hoặc sơn có thể không trải đều, tạo vùng tiếp xúc kém và làm độ bám dính sau xử lý Plasma không ổn định.
Vì vậy, không nên chỉ hỏi “Plasma có làm tăng năng lượng bề mặt hay không?”, mà cần hỏi thêm: mức tăng đó được duy trì bao lâu trong điều kiện sản xuất thực tế?
2. Những yếu tố nào khiến bề mặt lão hóa nhanh hơn?
2.1 Loại vật liệu ảnh hưởng đến tốc độ suy giảm như thế nào?
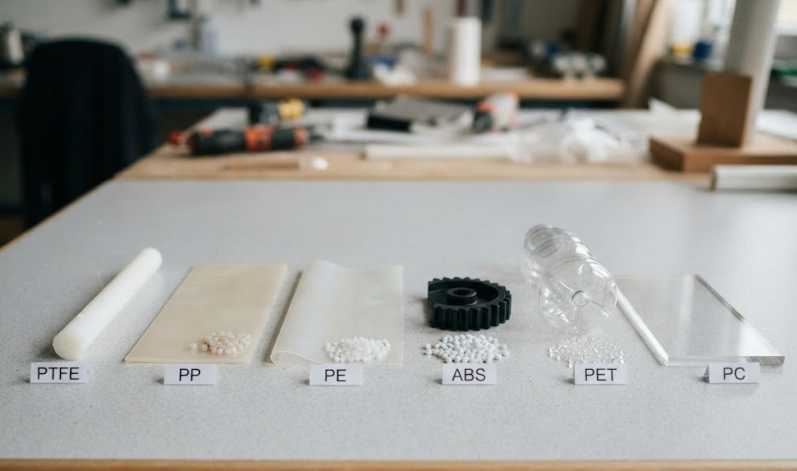
PP, PE và một số polymer có độ linh động chuỗi cao thường cần được kiểm soát chặt hơn sau Plasma. Với các vật liệu này, hiện tượng phục hồi tính kỵ nước có thể làm bề mặt dần mất trạng thái ưa nước đạt được ngay sau xử lý.
Ngược lại, không thể suy luận rằng mọi loại nhựa đều có cùng tốc độ suy giảm. Ngay cả hai chi tiết cùng làm từ PP nhưng khác phụ gia, độ kết tinh hoặc điều kiện gia công cũng có thể cho kết quả khác nhau.
2.2 Thời gian, nhiệt độ và môi trường có ảnh hưởng không?
Có. Sau xử lý, bề mặt tiếp tục chịu tác động của môi trường. Nhiệt độ cao có thể thúc đẩy sự vận động của các phân tử trong polymer; bụi, dầu hoặc chất nhiễm mới lại có thể tạo thêm một lớp cản trở quá trình bám dính.
- Thời gian từ Plasma đến công đoạn dán, sơn hoặc in.
- Nhiệt độ trong quá trình lưu kho.
- Độ ẩm và điều kiện môi trường.
- Bụi, dầu và chất nhiễm trên bề mặt.
- Điều kiện đóng gói và vận chuyển.
Do đó, hiệu quả xử lý plasma lưu giữ được bao lâu không chỉ phụ thuộc vào bản thân thiết bị mà còn phụ thuộc vào toàn bộ quy trình sau xử lý.
2.3 Làm thế nào để biết bề mặt còn đủ khả năng bám dính?
Không nên đánh giá chỉ bằng mắt thường. Một quy trình kiểm soát tốt nên kết hợp ít nhất một phép đo bề mặt với thử nghiệm thực tế của sản phẩm.
| Phương pháp | Có thể đánh giá | Ứng dụng |
|---|---|---|
| Góc tiếp xúc | Khả năng làm ướt | Kiểm tra nhanh sau Plasma |
| Mực thử bề mặt | Mức năng lượng bề mặt tương đối | Kiểm tra nhanh tại dây chuyền |
| Thiết bị đo chuyên dụng | Thông số bề mặt định lượng | Nghiên cứu và kiểm soát quy trình |
| Thử kéo/bóc (Peel Test/Tension Test) | Độ bám dính thực tế | Xác nhận chất lượng sản phẩm |
3. Làm thế nào để kiểm soát sự suy giảm năng lượng bề mặt?
3.1 Nên xử lý Plasma ở thời điểm nào?
Giải pháp đơn giản nhất là giảm khoảng thời gian từ xử lý đến công đoạn cần khả năng bám dính cao. Với các vật liệu dễ lão hóa, doanh nghiệp nên thiết kế quy trình theo nguyên tắc: Plasma càng gần công đoạn dán, sơn hoặc in càng tốt.
Thay vì xử lý toàn bộ lô hàng rồi lưu kho nhiều ngày, có thể đưa công đoạn Plasma vào ngay trước dây chuyền lắp ráp. Cách này giúp giảm biến động của năng lượng bề mặt sau xử lý Plasma giữa các ca sản xuất.
3.2 Có thể điều chỉnh quy trình Plasma để duy trì hiệu quả tốt hơn không?
Có, nhưng mục tiêu không phải là “càng mạnh càng tốt”. Công suất quá cao hoặc xử lý quá lâu có thể gây biến đổi không mong muốn, thậm chí làm suy giảm tính chất bề mặt đối với một số vật liệu.
Các thông số cần tối ưu gồm:
- Công suất Plasma.
- Tốc độ di chuyển chi tiết hoặc đầu phun.
- Khoảng cách giữa đầu phun và bề mặt.
- Thời gian tiếp xúc.
- Loại khí Plasma.
- Số lần quét và vùng xử lý.
Nghiên cứu trên PP cho thấy loại khí Plasma có thể ảnh hưởng đến mức độ biến đổi bề mặt và hiện tượng phục hồi theo thời gian. Vì vậy, thông số tối ưu phải được xây dựng dựa trên vật liệu và mục tiêu sử dụng cụ thể.
3.3 Vì sao xử lý Plasma ngay trên dây chuyền có thể là giải pháp phù hợp?
Đối với các ứng dụng yêu cầu tăng độ bám dính ổn định, bố trí Plasma ngay trước công đoạn sử dụng bề mặt đã hoạt hóa thường có lợi thế lớn hơn so với xử lý trước rồi lưu kho lâu.
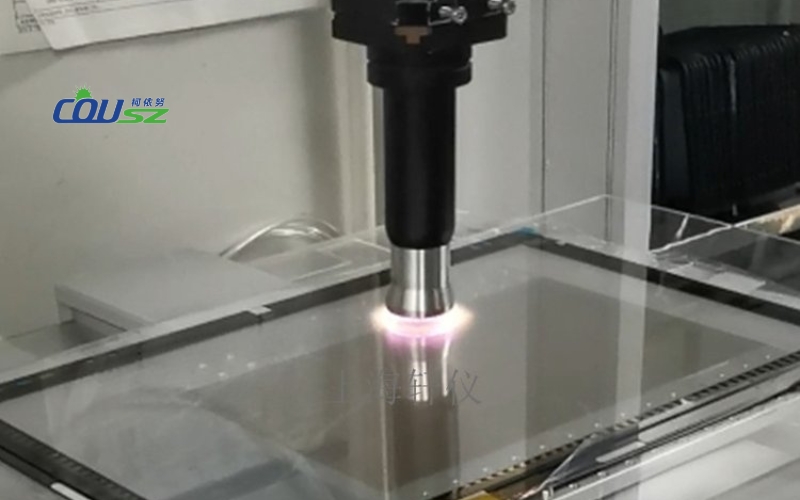
Một hệ thống Plasma tích hợp trên dây chuyền có thể kiểm soát đồng thời:
- Tốc độ xử lý.
- Khoảng cách đầu phun.
- Công suất.
- Vị trí và diện tích xử lý.
- Thời gian từ Plasma đến công đoạn tiếp theo.
Nhờ đó, năng lượng bề mặt sau xử lý Plasma không còn được xem như một thông số “đo xong là kết thúc”, mà trở thành một phần của hệ thống kiểm soát chất lượng.
Giá trị thực tế cho doanh nghiệp:
Thay vì cố tìm một con số “Plasma giữ được bao lâu” cho mọi loại vật liệu, hãy xác định thời gian tối đa giữa xử lý → kiểm tra → dán/sơn/in bằng thử nghiệm thực tế. Đây là cách đáng tin cậy hơn để xây dựng tiêu chuẩn sản xuất.
4. Câu hỏi thường gặp về năng lượng bề mặt sau xử lý Plasma
4.1 Xử lý Plasma xong có thể để vật liệu vài ngày rồi mới dán không?
Có thể trong một số trường hợp, nhưng không nên mặc định rằng hiệu quả vẫn giữ nguyên. Với PP, PE, silicone hoặc một số polymer dễ phục hồi, nên xác định thời gian chờ bằng thử nghiệm góc tiếp xúc và thử độ bám dính.
4.2 Vì sao cùng một máy Plasma nhưng kết quả sau vài ngày lại khác nhau?
Vì kết quả không chỉ phụ thuộc vào thiết bị. Loại vật liệu, phụ gia, khí xử lý, công suất, tốc độ, khoảng cách đầu phun, nhiệt độ và điều kiện lưu kho đều có thể ảnh hưởng đến quá trình lão hóa bề mặt.
4.3 Có phải xử lý Plasma công suất cao sẽ giúp bề mặt giữ hiệu quả lâu hơn?
Không nhất thiết. Công suất và thời gian cần được tối ưu theo vật liệu. Xử lý quá mức có thể gây biến đổi không mong muốn, trong khi xử lý thiếu lại không đạt mức hoạt hóa cần thiết.
4.4 Làm thế nào để xác định thời gian hiệu quả của Plasma cho dây chuyền?
Hãy xử lý mẫu theo điều kiện sản xuất thực tế, sau đó kiểm tra ở nhiều mốc thời gian như ngay sau xử lý, 1 giờ, 4 giờ, 24 giờ, 48 giờ và các mốc dài hơn nếu cần. Kết hợp góc tiếp xúc với thử nghiệm độ bám dính để tìm ra khoảng thời gian an toàn.
5. Kết luận: Kiểm soát sự suy giảm thay vì chỉ tăng mức xử lý
Năng lượng bề mặt sau xử lý Plasma có thể suy giảm do sự tái định hướng của nhóm chức, chuyển động của chuỗi polymer, sự di chuyển của thành phần phân tử thấp và tác động của môi trường. Hiện tượng này thường được gọi là lão hóa hoặc phục hồi tính kỵ nước.
Với xử lý bề mặt nhựa, đặc biệt là PP và PE, doanh nghiệp nên quan tâm đồng thời đến mức hoạt hóa ban đầu và thời gian duy trì hiệu quả. Một quy trình Plasma tốt không chỉ tạo ra bề mặt dễ làm ướt mà còn phải kiểm soát được thời gian từ xử lý đến công đoạn sử dụng.
Cuối cùng, năng lượng bề mặt sau xử lý Plasma nên được quản lý như một thông số của quy trình sản xuất. Khi kết hợp tối ưu thông số Plasma, kiểm tra bề mặt và bố trí xử lý ngay trước công đoạn dán, sơn hoặc in, doanh nghiệp có thể giảm biến động và nâng cao độ ổn định của sản phẩm.
Để nhận được tài liệu Hướng dẫn sử dụng máy xử lý bề mặt Plasma phù hợp nhất cho doanh nghiệp của bạn, hãy liên hệ ngay với chuyên gia của chúng tôi:
👤 Ms. Yuna
✨ Technical Specialist – COUSZ Vietnam
📞 Tel/Whatsapp/Wechat/Zalo: (84) 965 535 348
📧 Email: sales03@cousz.com
🌐 Website: www.cousz-vn.com