English
 中文 (中国)
 한국어
1. Xử lý Plasma trước khi dán keo là gì?
Trong các quy trình sản xuất công nghiệp, dán keo là phương pháp liên kết được sử dụng phổ biến để kết nối nhiều loại vật liệu như nhựa, kim loại, cao su, thủy tinh và vật liệu composite. Tuy nhiên, không phải bề mặt vật liệu nào cũng có khả năng bám dính tốt ngay từ đầu. Một số vật liệu có năng lượng bề mặt thấp, khó thấm ướt hoặc tồn tại các lớp tạp chất khiến keo không thể liên kết hiệu quả.
Đây chính là lý do xử lý Plasma trước khi dán keo ngày càng được ứng dụng rộng rãi trong sản xuất công nghiệp.
Công nghệ xử lý Plasma là gì?
Plasma là trạng thái thứ tư của vật chất, được hình thành khi khí được cung cấp năng lượng để tạo ra môi trường chứa các electron, ion và các phần tử hoạt tính.
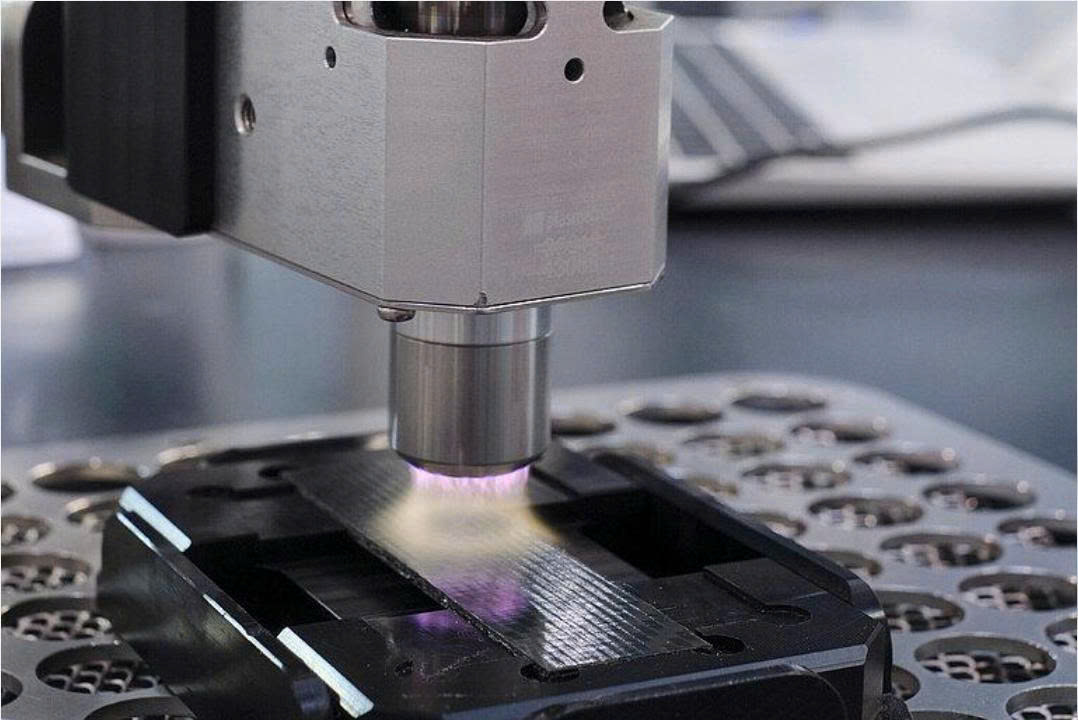
Trong xử lý bề mặt, công nghệ Plasma sử dụng các thành phần hoạt tính này để tác động lên lớp bề mặt vật liệu, giúp làm sạch, biến đổi cấu trúc hóa học bề mặt và tăng khả năng tương tác với chất kết dính.
Khác với phương pháp xử lý cơ học hoặc sử dụng hóa chất truyền thống, Plasma có khả năng tác động lên lớp bề mặt rất mỏng mà không cần làm thay đổi đáng kể đặc tính của toàn bộ vật liệu khi được thiết lập đúng thông số.
Nguyên lý hoạt động của Plasma trong quá trình dán keo
Khi Plasma tiếp xúc với bề mặt vật liệu, các hạt và gốc hoạt tính có thể tạo ra một số thay đổi quan trọng:
- Loại bỏ hoặc phân hủy một phần các chất ô nhiễm hữu cơ trên bề mặt.
- Tạo ra các nhóm chức phân cực như hydroxyl, carbonyl hoặc carboxyl tùy thuộc vào vật liệu và điều kiện xử lý.
- Thay đổi năng lượng tự do bề mặt, giúp cải thiện khả năng thấm ướt.
- Có thể tạo ra những thay đổi vi mô trên bề mặt, góp phần cải thiện tương tác giữa vật liệu và keo.
Nhờ đó, lớp keo có thể trải đều hơn trên bề mặt, tăng khả năng tiếp xúc và hình thành liên kết bền vững hơn.
Hiện nay, hai phương pháp phổ biến là Plasma áp suất khí quyển (Atmospheric Plasma) và Plasma áp suất thấp (Low-pressure Plasma). Việc lựa chọn công nghệ phụ thuộc vào loại vật liệu, hình dạng sản phẩm và yêu cầu của dây chuyền sản xuất.
2. Tại sao cần xử lý Plasma trước khi dán keo?
Xử lý Plasma không chỉ là bước làm sạch bề mặt mà còn đóng vai trò quan trọng trong việc cải thiện khả năng liên kết giữa keo và vật liệu. Dưới đây là 4 lợi ích nổi bật của công nghệ này.
2.1. Tăng năng lượng bề mặt và khả năng thấm ướt của keo
Một trong những nguyên nhân khiến keo khó bám dính là năng lượng bề mặt của vật liệu quá thấp.
Các vật liệu như Polypropylene (PP), Polyethylene (PE) và một số loại nhựa kỹ thuật có cấu trúc bề mặt tương đối không phân cực. Vì vậy, khi tiếp xúc với keo, chất kết dính có thể khó lan tỏa đều mà thường co lại thành giọt hoặc tạo thành lớp phủ không đồng nhất.
Plasma giúp kích hoạt bề mặt bằng cách tạo ra các nhóm chức phân cực, từ đó làm tăng thành phần năng lượng bề mặt và cải thiện khả năng thấm ướt.
Khi năng lượng bề mặt được cải thiện phù hợp với hệ keo, chất kết dính có thể trải đều hơn, tăng diện tích tiếp xúc thực tế giữa hai bề mặt.
Đây là điều kiện quan trọng để tạo ra mối dán có chất lượng ổn định.
2.2. Làm sạch và loại bỏ tạp chất trên bề mặt vật liệu
Trong quá trình sản xuất, lưu kho và vận chuyển, bề mặt vật liệu có thể bị nhiễm dầu mỡ, bụi bẩn, chất bôi trơn hoặc các hợp chất hữu cơ còn sót lại từ công đoạn gia công.
Những tạp chất này có thể tạo thành một lớp ngăn cách giữa keo và vật liệu nền, khiến liên kết không đạt yêu cầu.
Xử lý Plasma có khả năng phân hủy hoặc loại bỏ một số chất ô nhiễm hữu cơ thông qua các phản ứng hóa học và tác động của các thành phần hoạt tính.
Nhờ đó, bề mặt vật liệu được cải thiện trước khi đưa vào công đoạn dán keo.
Tuy nhiên, cần lưu ý Plasma không thay thế hoàn toàn công đoạn vệ sinh đối với các bề mặt bị nhiễm bẩn nặng, dầu mỡ hoặc có nhiều bụi bẩn. Trong những trường hợp này, cần kết hợp làm sạch sơ bộ trước khi xử lý Plasma.
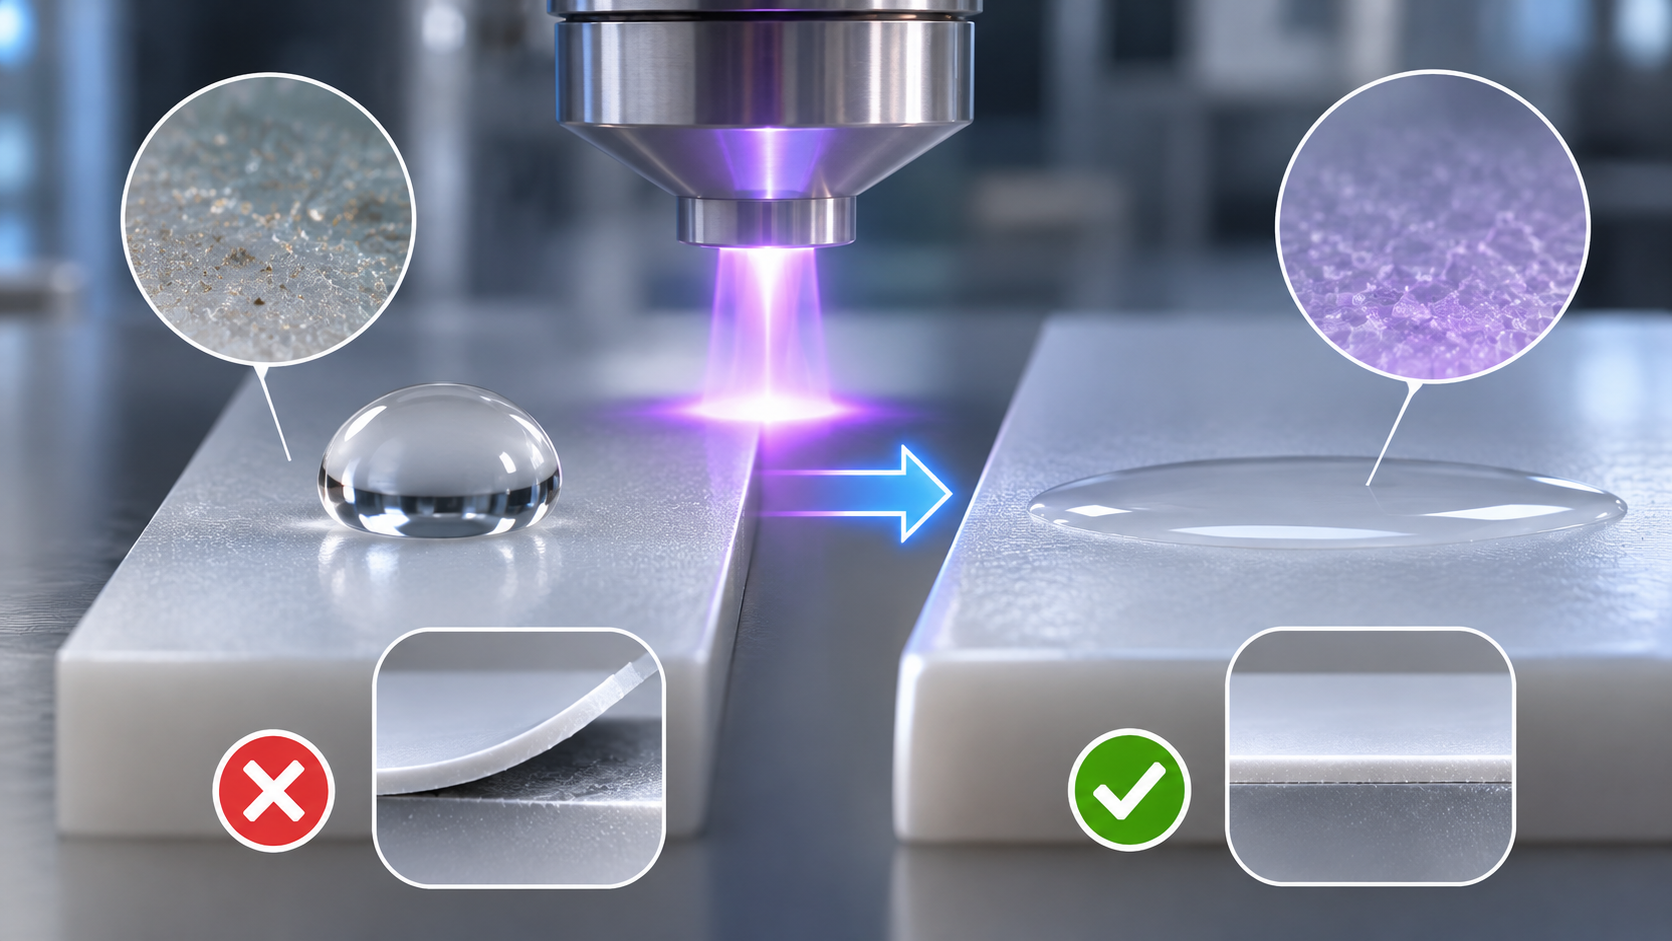
2.3. Cải thiện độ bám dính và độ bền liên kết
Độ bền của mối dán phụ thuộc vào nhiều yếu tố như đặc tính vật liệu, loại keo, trạng thái bề mặt và điều kiện đóng rắn.
Khi bề mặt có khả năng thấm ướt tốt hơn và được kích hoạt phù hợp, keo có điều kiện tiếp xúc hiệu quả hơn với vật liệu nền.
Bên cạnh đó, các nhóm chức hóa học được hình thành trong quá trình Plasma có thể tăng cường tương tác hóa học giữa bề mặt và hệ keo tương thích.
Nhờ vậy, độ bền liên kết có thể được cải thiện đáng kể so với bề mặt chưa qua xử lý.
Đặc biệt, đối với những vật liệu khó dán như PP, PE và một số loại nhựa kỹ thuật, Plasma là giải pháp tiền xử lý đáng cân nhắc để nâng cao chất lượng liên kết.
2.4. Hạn chế bong tróc và nâng cao chất lượng sản phẩm
Một mối dán không đạt yêu cầu có thể dẫn đến nhiều vấn đề trong quá trình sử dụng như:
- Keo bong ra khỏi bề mặt vật liệu.
- Liên kết bị suy giảm khi chịu tác động cơ học.
- Mối dán không đồng đều giữa các sản phẩm.
- Tăng tỷ lệ sản phẩm lỗi và chi phí sửa chữa.
- Giảm độ tin cậy và tuổi thọ của sản phẩm.
Việc ứng dụng Plasma đúng cách giúp cải thiện điều kiện liên kết ngay từ bước chuẩn bị bề mặt, góp phần giảm nguy cơ lỗi do khả năng bám dính kém.
Đồng thời, khi được tích hợp vào dây chuyền tự động hóa, công nghệ Plasma có thể giúp doanh nghiệp kiểm soát quá trình xử lý bề mặt ổn định và đồng nhất hơn.
3. Quy trình xử lý Plasma trước khi dán keo
Để đạt hiệu quả xử lý tốt, doanh nghiệp cần xây dựng quy trình phù hợp với từng loại vật liệu và hệ keo sử dụng.
Một quy trình cơ bản thường bao gồm 4 bước:
Bước 1: Kiểm tra và làm sạch bề mặt vật liệu
Trước khi xử lý Plasma, cần kiểm tra tình trạng bề mặt để xác định các yếu tố có thể ảnh hưởng đến độ bám dính.
Một số vấn đề cần chú ý:
- Bụi bẩn và dầu mỡ.
- Chất chống dính hoặc chất tách khuôn.
- Lớp oxy hóa hoặc tạp chất tồn dư.
- Các vết trầy xước và khuyết tật bề mặt.
Nếu bề mặt có nhiều dầu mỡ hoặc chất bẩn, cần sử dụng phương pháp vệ sinh phù hợp trước khi đưa vào công đoạn Plasma.
Mục tiêu của bước này là đảm bảo điều kiện bề mặt ban đầu đủ tốt để Plasma phát huy hiệu quả.
Bước 2: Lựa chọn công nghệ và thông số Plasma phù hợp
Không phải mọi loại vật liệu đều phản ứng giống nhau khi tiếp xúc với Plasma.
Do đó, cần lựa chọn thiết bị và thông số xử lý dựa trên đặc tính vật liệu, hình dạng sản phẩm và yêu cầu kỹ thuật của mối dán.
Các thông số quan trọng bao gồm:
- Công suất Plasma: Ảnh hưởng đến mức năng lượng được cung cấp trong quá trình xử lý.
- Thời gian xử lý: Quyết định thời gian bề mặt tiếp xúc với các thành phần hoạt tính.
- Khoảng cách đầu Plasma: Ảnh hưởng đến mức độ tác động của Plasma lên bề mặt.
- Tốc độ di chuyển: Đặc biệt quan trọng đối với các hệ thống xử lý Plasma áp suất khí quyển trên dây chuyền sản xuất.
- Loại khí sử dụng: Không khí, oxy, nitơ hoặc argon có thể tạo ra những hiệu quả xử lý khác nhau.
Các thông số cần được thử nghiệm và tối ưu hóa theo từng ứng dụng cụ thể. Không nên áp dụng một công thức xử lý chung cho tất cả vật liệu.
Bước 3: Tiến hành xử lý Plasma trên bề mặt
Sau khi thiết lập các thông số phù hợp, tiến hành xử lý Plasma lên khu vực cần dán keo.
Trong quá trình thực hiện, cần đảm bảo đầu Plasma tác động đồng đều trên toàn bộ vùng bề mặt cần liên kết.
Đối với dây chuyền sản xuất tự động, thiết bị Plasma có thể được tích hợp với robot hoặc hệ thống băng tải để kiểm soát khoảng cách, tốc độ và vùng xử lý.
Sau khi xử lý, cần kiểm tra khả năng thấm ướt và mức độ hoạt hóa của bề mặt bằng phương pháp phù hợp, chẳng hạn như đo góc tiếp xúc hoặc sử dụng bút thử năng lượng bề mặt.
Bước 4: Tiến hành dán keo và kiểm tra độ bám dính
Sau khi xử lý Plasma, nên tiến hành dán keo trong khoảng thời gian đã được xác nhận thông qua thử nghiệm thực tế.
Đây là lưu ý quan trọng vì hiệu quả hoạt hóa bề mặt có thể suy giảm theo thời gian do hiện tượng phục hồi tính kỵ nước hoặc tái nhiễm bẩn.
Sau khi dán, sản phẩm cần được giữ trong điều kiện phù hợp để keo đóng rắn theo khuyến nghị của nhà sản xuất.
Cuối cùng, tiến hành kiểm tra chất lượng mối dán bằng các phương pháp như:
- Thử nghiệm kéo bóc (Peel Test).
- Thử nghiệm độ bền cắt (Lap Shear Test).
- Kiểm tra độ đồng đều của lớp keo.
- Đánh giá hiện tượng bong tróc hoặc phá hủy liên kết.
Việc kiểm tra giúp xác định hiệu quả thực tế của quy trình Plasma và đảm bảo chất lượng sản phẩm trước khi đưa vào sản xuất hàng loạt.
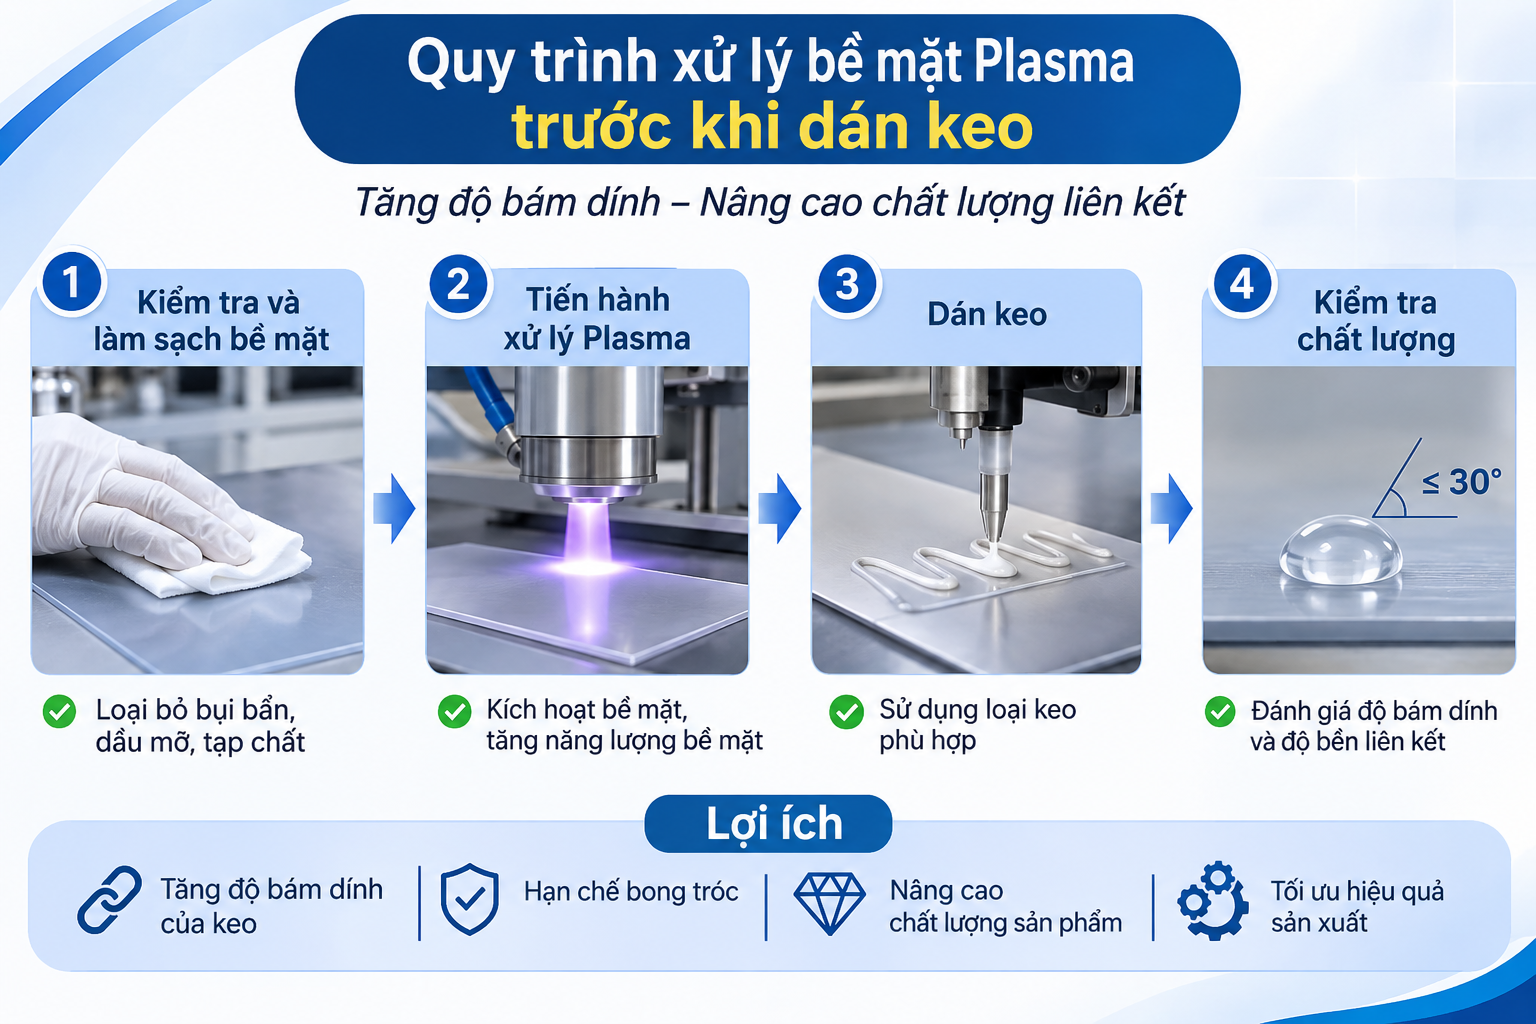
4. Những lưu ý khi ứng dụng công nghệ Plasma trong quá trình dán keo
Mặc dù mang lại nhiều lợi ích, hiệu quả của Plasma phụ thuộc rất lớn vào điều kiện xử lý và đặc tính của từng loại vật liệu. Để đảm bảo chất lượng mối dán, doanh nghiệp cần chú ý những yếu tố sau.
4.1. Lựa chọn công suất và thời gian xử lý phù hợp
Công suất và thời gian xử lý là hai yếu tố quan trọng quyết định mức độ hoạt hóa bề mặt.
Nếu năng lượng xử lý quá thấp, Plasma có thể không tạo ra sự thay đổi bề mặt đủ lớn để cải thiện khả năng bám dính.
Ngược lại, nếu xử lý quá mức, một số vật liệu có thể bị biến đổi, suy giảm tính chất bề mặt hoặc hình thành lớp vật chất yếu, ảnh hưởng tiêu cực đến liên kết.
Vì vậy, cần thử nghiệm nhiều điều kiện xử lý để xác định khoảng thông số tối ưu.
4.2. Kiểm soát khoảng cách và tốc độ xử lý
Đối với Plasma áp suất khí quyển, khoảng cách giữa đầu phun Plasma và bề mặt vật liệu có ảnh hưởng trực tiếp đến hiệu quả xử lý.
Nếu đầu Plasma đặt quá xa, mức độ tác động có thể không đủ mạnh. Nếu đặt quá gần, một số vật liệu nhạy nhiệt có thể chịu ảnh hưởng không mong muốn.
Ngoài ra, tốc độ di chuyển đầu Plasma cũng cần được kiểm soát để tránh tình trạng xử lý không đồng đều giữa các khu vực.
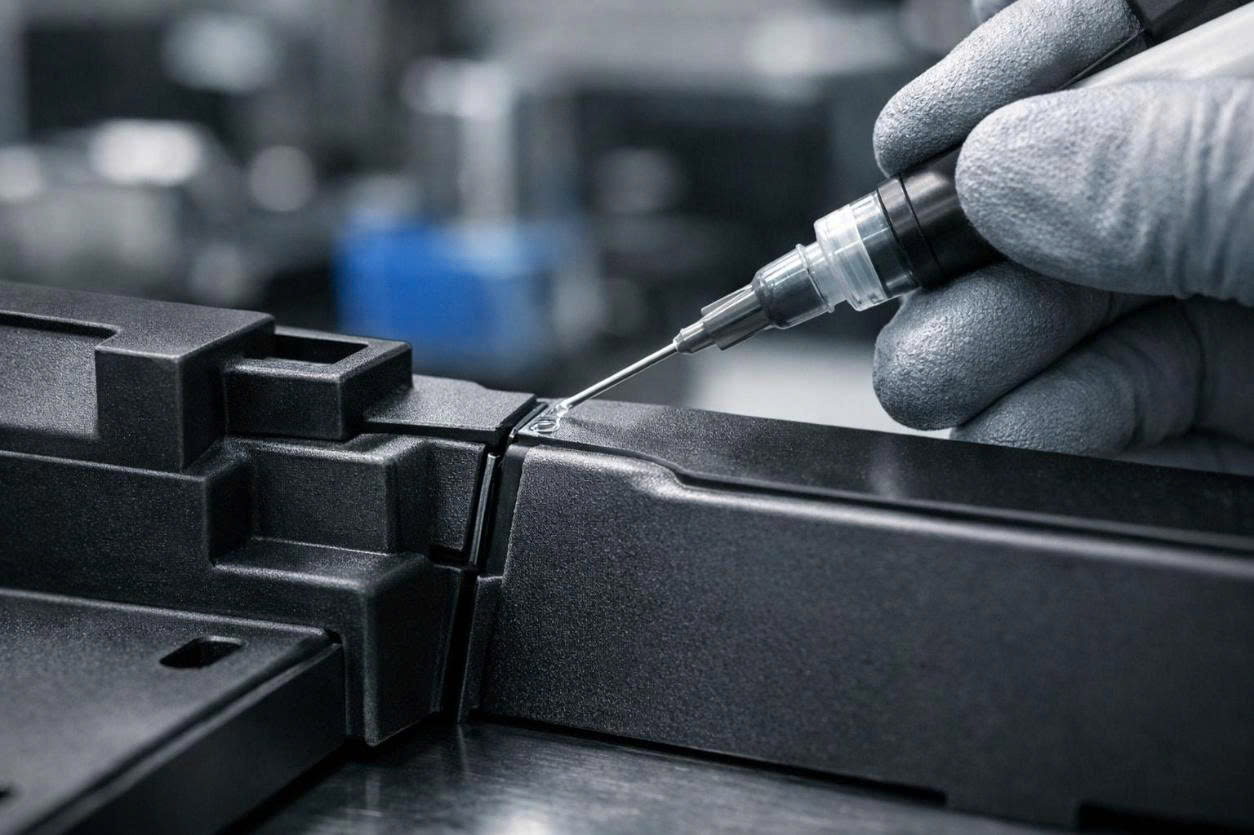 Ứng Dụng Plasma Trong Dán Keo
4.3. Dán keo trong thời gian phù hợp sau xử lý
Một đặc điểm cần quan tâm của bề mặt sau Plasma là hiện tượng phục hồi tính kỵ nước (Hydrophobic Recovery).
Sau khi được kích hoạt, các nhóm chức phân cực trên bề mặt có thể thay đổi định hướng, tái sắp xếp hoặc bị ảnh hưởng bởi các chất ô nhiễm trong môi trường.
Điều này khiến năng lượng bề mặt và khả năng thấm ướt có thể suy giảm theo thời gian.
Do đó, doanh nghiệp nên xác định khoảng thời gian tối đa giữa công đoạn Plasma và dán keo thông qua thử nghiệm trên vật liệu thực tế, thay vì áp dụng một mốc thời gian cố định cho mọi trường hợp.
4.4. Kiểm tra độ bám dính và đánh giá chất lượng định kỳ
Không nên chỉ đánh giá hiệu quả Plasma thông qua việc quan sát bề mặt sau xử lý.
Một bề mặt có khả năng thấm ướt tốt hơn chưa chắc đã đảm bảo độ bền liên kết tối ưu.
Doanh nghiệp nên kết hợp các phương pháp đánh giá:
- Đo góc tiếp xúc để kiểm tra khả năng thấm ướt.
- Đo năng lượng bề mặt bằng phương pháp phù hợp.
- Thử nghiệm độ bền kéo, bóc hoặc cắt của mối dán.
- Theo dõi chất lượng liên kết trong các điều kiện môi trường sử dụng thực tế.
Việc kiểm tra định kỳ giúp phát hiện sớm các sai lệch trong quá trình sản xuất và duy trì chất lượng mối dán ổn định.
Kết luận
Xử lý Plasma trước khi dán keo là một giải pháp tiền xử lý bề mặt hiện đại, giúp cải thiện khả năng thấm ướt, tăng năng lượng bề mặt và hỗ trợ hình thành liên kết bền vững giữa keo và vật liệu.
Đặc biệt, đối với các vật liệu khó dán như PP, PE và một số loại nhựa kỹ thuật, công nghệ Plasma có thể mang lại hiệu quả đáng kể khi được lựa chọn và tối ưu đúng cách.
Không chỉ cải thiện chất lượng mối dán, công nghệ này còn mở ra khả năng tự động hóa quy trình xử lý bề mặt, góp phần nâng cao tính ổn định và hiệu quả sản xuất công nghiệp.
Vì vậy, nếu doanh nghiệp đang gặp vấn đề về độ bám dính, bong keo hoặc chất lượng liên kết không đồng đều, xử lý Plasma là một trong những giải pháp đáng cân nhắc để tối ưu quy trình sản xuất.