English
 中文 (中国)
 한국어
Khi doanh nghiệp đầu tư máy xử lý bề mặt Plasma, câu hỏi quan trọng không chỉ là bề mặt có “ướt hơn” hay không, mà là hiệu quả xử lý Plasma có thực sự giúp keo, sơn, mực hoặc lớp phủ liên kết tốt hơn hay không.
Muốn đánh giá chính xác, nên kết hợp kiểm tra trạng thái bề mặt với kiểm tra liên kết thực tế thay vì chỉ dựa vào một chỉ số duy nhất.
1. Làm thế nào để đánh giá hiệu quả xử lý bề mặt bằng Plasma?
1.1 Kiểm tra bằng bút Dyne trên bề mặt đã xử lý Plasma
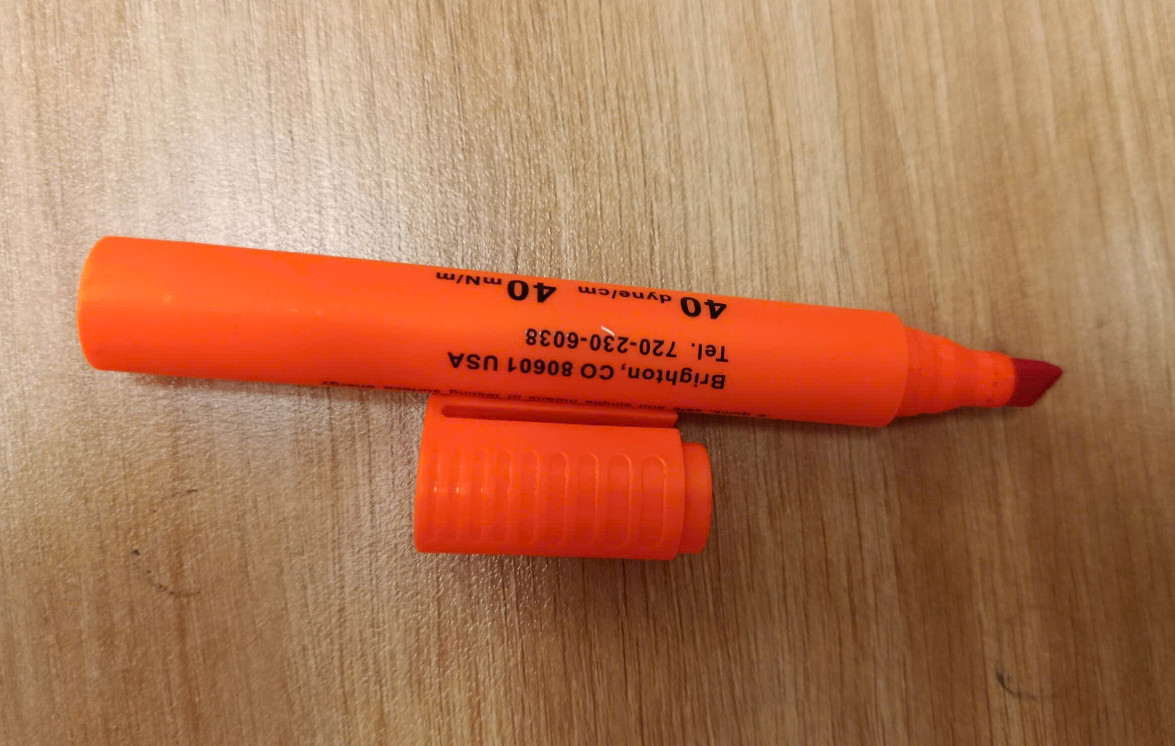
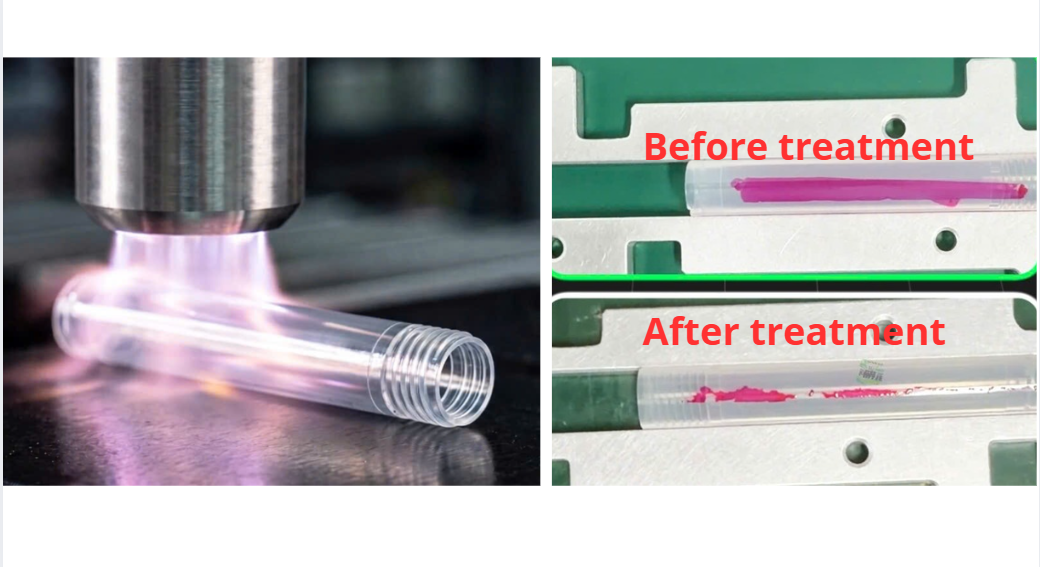
Bút Dyne được sử dụng để đánh giá nhanh khả năng làm ướt của vật liệu. Khi mực Dyne trải đều trên bề mặt thay vì co lại thành giọt, có thể hiểu rằng khả năng làm ướt đã được cải thiện.
Trong thực tế, bút Dyne sau Plasma thường được sử dụng bằng cách so sánh mẫu trước và sau xử lý. Đây là phương pháp nhanh, chi phí thấp và phù hợp để kiểm tra tại chuyền sản xuất. Tuy nhiên, Dyne không phải phép đo trực tiếp của độ bám dính.
Nghiên cứu trên polyethylene cho thấy xử lý Plasma làm tăng nhanh các nhóm chức phân cực trong khoảng 5–10 giây đầu ở điều kiện thí nghiệm cụ thể; đồng thời độ bám dính của keo epoxy được đánh giá bằng thử bóc 90° cũng tăng theo sự thay đổi hóa học bề mặt.
Vì vậy, kiểm tra bề mặt sau Plasma bằng Dyne nên được xem là bước sàng lọc ban đầu. Nếu cần kiểm tra hiệu quả xử lý Plasma cho một quy trình dán thực tế, cần có thêm phép thử độ bám dính.
1.2 Đo góc tiếp xúc sau khi xử lý Plasma
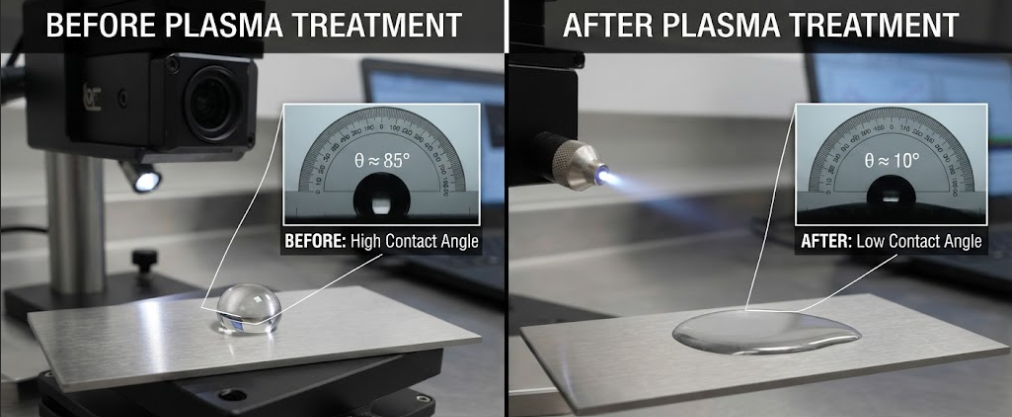
Góc tiếp xúc là góc tạo bởi giọt chất lỏng và bề mặt vật liệu. Thông thường, góc tiếp xúc giảm cho thấy khả năng làm ướt được cải thiện.
Đo góc tiếp xúc sau Plasma có ưu điểm là cho kết quả định lượng, phù hợp khi doanh nghiệp cần đo bề mặt sau xử lý Plasma trong phòng thí nghiệm hoặc khi tối ưu thông số máy.
Tuy nhiên, cần kiểm soát kích thước giọt, loại chất lỏng, thời điểm đo, nhiệt độ, độ sạch và vị trí đo. Một nghiên cứu trên polyethylene cũng sử dụng góc tiếp xúc để đánh giá độ thấm ướt và năng lượng bề mặt trước khi liên hệ với độ bền liên kết.
Kiểm tra sức căng bề mặt hoặc năng lượng bề mặt có thể giúp hiểu sâu hơn sự thay đổi sau Plasma, nhưng không nên đồng nhất giá trị này với độ bền của mối dán.
2. Làm thế nào để kiểm tra độ bám dính sau khi xử lý Plasma?
2.1 Những phương pháp nào có thể đánh giá trực tiếp độ bám dính?
Nếu mục tiêu cuối cùng là dán keo, sơn, in hoặc phủ, kiểm tra độ bám dính sau Plasma mới phản ánh trực tiếp hơn kết quả của quá trình xử lý.
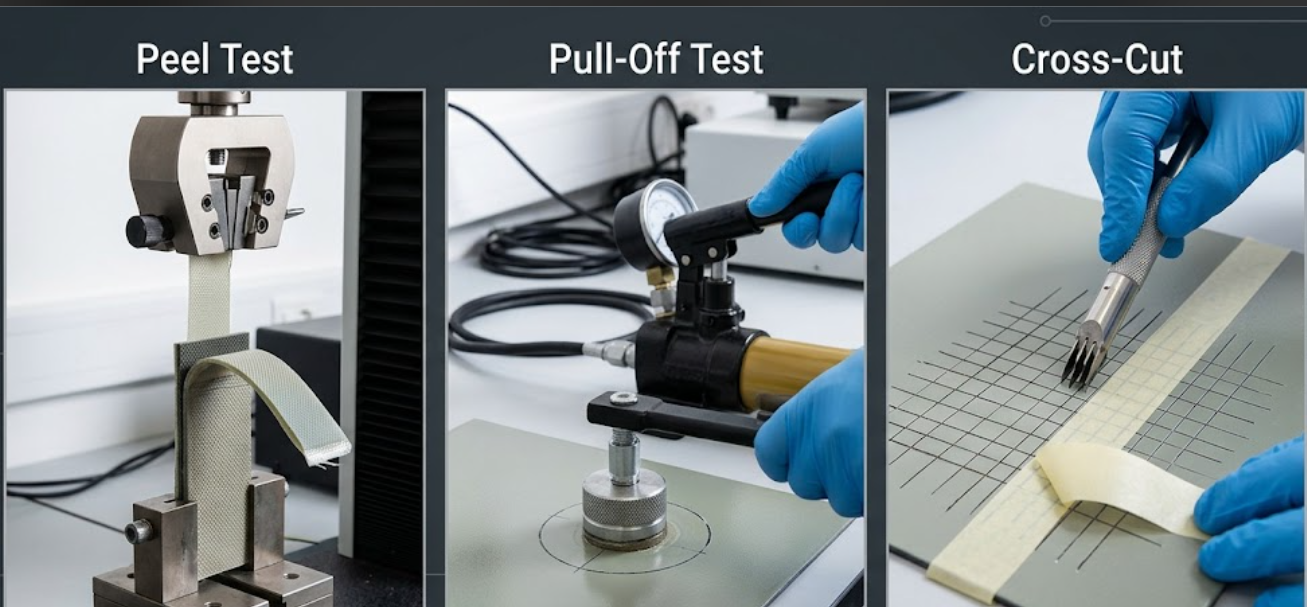
| Phương pháp | Đánh giá | Ứng dụng |
|---|---|---|
| Peel Test | Lực bóc lớp liên kết | Băng keo, màng, lớp phủ |
| Pull-Off Test | Lực kéo vuông góc | Lớp phủ, liên kết cứng |
| Cross-Cut | Mức độ bong sau khi cắt | Sơn, mực, lớp phủ |
ASTM D4541 xác định độ bền kéo bóc của lớp phủ theo phương vuông góc và lưu ý rằng kết quả phụ thuộc vào thiết bị, nền vật liệu, keo dùng để gắn đầu đo và điều kiện thử.
Trong khi đó, ASTM D3359 sử dụng phép thử băng keo trên các đường cắt để đánh giá độ bám dính của màng phủ; tiêu chuẩn cũng lưu ý rằng phương pháp này không nhằm phân biệt những mức độ bám dính rất cao.
2.2 Thử bóc tách trên bề mặt đã xử lý Plasma
Thử bóc tách đo lực cần thiết để tách lớp vật liệu khỏi nền theo một góc và tốc độ quy định. Đây là lựa chọn hữu ích với băng keo, màng hoặc lớp phủ mềm.
Do đó, thử kéo bong keo có thể được dùng để so sánh mẫu trước và sau Plasma. Khi thực hiện, cần giữ ổn định vật liệu nền, loại keo, thời gian đóng rắn, chiều rộng mẫu, góc bóc và tốc độ kéo.
Nghiên cứu trên PE và epoxy đã sử dụng phép thử bóc 90° để đánh giá sự thay đổi độ bền liên kết sau Plasma, cho thấy phép đo bề mặt nên được liên hệ với kết quả cơ học thực tế.
2.3 Thử kéo đứt trong liên kết bằng keo
Với mối dán cần chịu lực kéo, thử kéo đứt mối dán cho phép xác định lực hoặc ứng suất cần thiết để phá hủy liên kết. Đây là phương pháp phù hợp khi doanh nghiệp muốn kiểm tra độ bám dính keo theo điều kiện sử dụng thực tế.
Quan trọng nhất là xác định vị trí phá hủy: phá hủy tại lớp keo, tại bề mặt tiếp xúc hay trong chính vật liệu nền. Nếu mối dán thất bại ngay tại giao diện, nguyên nhân có thể liên quan đến xử lý bề mặt, làm sạch hoặc thông số Plasma.
Với lớp phủ, thử kéo đứt mối dán hoặc phép kéo vuông góc cần được thực hiện với cùng thiết bị và điều kiện thử khi so sánh các mẫu, vì ASTM D4541 cảnh báo rằng thay đổi các thông số thử có thể làm thay đổi đáng kể kết quả.
3. Nên chọn phương pháp kiểm tra Plasma nào cho từng mục đích?
3.1 Khi nào nên dùng Dyne hoặc góc tiếp xúc?
Dyne và góc tiếp xúc phù hợp khi cần kiểm tra nhanh trạng thái bề mặt, theo dõi khả năng làm ướt hoặc tối ưu thông số máy. Bút Dyne sau Plasma phù hợp với kiểm tra nhanh tại chuyền, trong khi đo góc tiếp xúc sau Plasma phù hợp hơn khi cần dữ liệu định lượng.
Đối với đo bề mặt sau xử lý Plasma, nên lấy nhiều vị trí trên cùng mẫu thay vì chỉ đo một điểm. Điều này giúp phát hiện tình trạng xử lý không đồng đều do khoảng cách đầu Plasma, tốc độ di chuyển hoặc hình dạng sản phẩm.
3.2 Khi nào nên dùng kiểm tra độ bám dính?
Nếu mục tiêu cuối cùng là dán, sơn, in hoặc phủ, doanh nghiệp nên thực hiện kiểm tra độ bám dính keo hoặc phép thử tương ứng với sản phẩm. Đây là bước quan trọng để xác nhận Plasma tạo ra cải thiện thực tế chứ không chỉ thay đổi khả năng làm ướt.
Với lớp phủ, thử cắt ô sau Plasma có thể dùng để đánh giá mức bong tróc sau khi tạo mạng đường cắt. ASTM D3359 sử dụng thang đánh giá giới hạn và nhấn mạnh ảnh hưởng của thao tác cắt, góc và tốc độ bóc băng đến độ lặp lại.
3.3 Có nên kết hợp nhiều phương pháp kiểm tra?
Có. Một quy trình kiểm tra hiệu quả xử lý Plasma đáng tin cậy nên đi theo chuỗi:
Plasma → khả năng làm ướt → độ bám dính → độ ổn định
Bút Dyne / Góc tiếp xúc → bề mặt đã thay đổi như thế nào?
↓
Peel / Pull-Off / Cross-Cut → liên kết thực tế có tốt hơn không?
Đây cũng là cách kiểm tra bề mặt sau Plasma và đánh giá sản phẩm theo hai tầng: tính chất bề mặt và hiệu năng cuối cùng.
Kiểm tra sức căng bề mặt có thể giúp tối ưu quá trình, nhưng không thay thế phép thử liên kết. Một nghiên cứu trên polypropylene cho thấy việc tăng năng lượng bề mặt và hình thành liên kết hóa học liên quan đến sự cải thiện đặc tính cơ học của mối dán.
Vì vậy, hiệu quả xử lý Plasma nên được đánh giá theo mục tiêu sản xuất cụ thể. Hiệu quả xử lý Plasma tốt không đồng nghĩa với việc thông số càng cao càng tốt; điều cần tìm là “cửa sổ xử lý” phù hợp cho từng vật liệu, keo và sản phẩm.
4. Làm thế nào để xây dựng quy trình kiểm tra Plasma ổn định?
4.1 Nên kiểm soát những yếu tố nào?
- Công suất Plasma.
- Tốc độ di chuyển sản phẩm.
- Khoảng cách đầu Plasma – bề mặt.
- Loại và lưu lượng khí.
- Số lần quét.
- Thời gian tiếp xúc.
- Nhiệt độ sản phẩm.
- Thời gian từ Plasma đến công đoạn dán hoặc phủ.
Việc thay đổi nhiều thông số cùng lúc khiến doanh nghiệp khó xác định nguyên nhân khi kết quả thay đổi. Cách thực tế hơn là giữ cố định các yếu tố khác, sau đó xây dựng từng mức xử lý và so sánh bằng cùng một quy trình thử.
4.2 Tiêu chí nào nên được dùng để xác nhận?
Hãy thiết lập tiêu chí theo thứ tự: khả năng làm ướt → độ bám dính → ngoại quan → độ ổn định theo thời gian. Khi kiểm tra độ bám dính sau Plasma, nên ghi cả lực phá hủy và dạng phá hủy để tránh chỉ nhìn vào một con số.
Cuối cùng, hiệu quả xử lý Plasma chỉ có giá trị khi kết quả có thể lặp lại trên nhiều mẫu và trong điều kiện sản xuất thực tế. Đây là cơ sở để xác lập thông số vận hành thay vì chọn một mức Plasma theo kinh nghiệm.
5. Kết luận: Làm thế nào để đánh giá hiệu quả xử lý Plasma chính xác?
Hiệu quả xử lý Plasma không nên được đánh giá bằng một phép đo duy nhất. Dyne và góc tiếp xúc giúp xác định sự thay đổi về khả năng làm ướt; Peel, Pull-Off và Cross-Cut giúp kiểm chứng khả năng liên kết thực tế.
Đặc biệt, hiệu quả xử lý Plasma cần được xác nhận bằng chính yêu cầu của sản phẩm: dán keo, sơn, in hay phủ. Khi kết hợp kiểm tra bề mặt với kiểm tra độ bám dính, doanh nghiệp có thể xây dựng quy trình Plasma ổn định hơn và giảm nguy cơ lựa chọn sai thông số.
📞 Cần xác định thông số Plasma phù hợp cho vật liệu của bạn?
Để nhận được tài liệu Hướng dẫn sử dụng máy xử lý bề mặt Plasma phù hợp nhất cho doanh nghiệp của bạn, hãy liên hệ ngay với chuyên gia của chúng tôi:
👤 Ms. Yuna
✨ Technical Specialist – COUSZ Vietnam
📞 Tel/Whatsapp/Wechat/Zalo: (84) 965 535 348
📧 Email: sales03@cousz.com
🌐 Website: www.cousz-vn.com
6. FAQ về đánh giá bề mặt sau Plasma
Bút Dyne có thể xác định độ bám dính của keo không?
Không. Dyne chủ yếu phản ánh khả năng làm ướt của bề mặt. Muốn xác nhận độ bền mối dán cần thực hiện phép thử cơ học phù hợp.
Góc tiếp xúc càng thấp có phải luôn tốt hơn không?
Không nhất thiết. Góc tiếp xúc thấp cho thấy khả năng làm ướt tốt hơn trong điều kiện đo, nhưng mức tối ưu còn phụ thuộc vật liệu, keo và quy trình sản xuất.
Nên kiểm tra Plasma ngay sau khi xử lý hay sau khi để mẫu?
Nên kiểm tra cả hai nếu quy trình cho phép. Bề mặt polymer sau Plasma có thể thay đổi theo thời gian do hiện tượng phục hồi tính kỵ nước, vì vậy thời điểm đo cần được quy định rõ trong tiêu chuẩn nội bộ.