English
 中文 (中国)
 한국어
Lỗi Khi Xử Lý Bề Mặt Bằng Plasma thường không xuất phát từ một nguyên nhân duy nhất. Khoảng cách đầu Plasma, tốc độ di chuyển, công suất, lưu lượng khí, tình trạng bề mặt và cách đặt sản phẩm đều có thể làm thay đổi kết quả xử lý.
Muốn dây chuyền ổn định, doanh nghiệp không nên chỉ tăng công suất khi độ bám dính giảm mà cần xác định đúng nguyên nhân và kiểm soát từng thông số.
1. Những lỗi nào thường xảy ra khi xử lý bề mặt bằng Plasma?
1.1. Vì sao bề mặt sau Plasma có thể không được xử lý đồng đều?
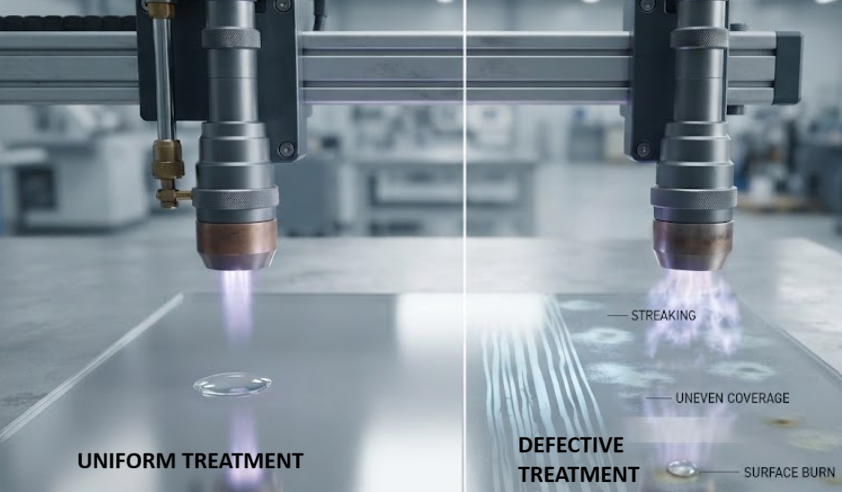
Một trong những lỗi xử lý Plasma phổ biến là một phần sản phẩm đạt yêu cầu nhưng khu vực khác lại có độ bám dính hoặc khả năng làm ướt thấp hơn.
Tình trạng xử lý Plasma không đồng đều thường liên quan đến:
- Khoảng cách đầu Plasma – sản phẩm thay đổi.
- Tốc độ di chuyển không ổn định.
- Đầu Plasma không phủ đều vùng cần xử lý.
- Hình dạng chi tiết tạo ra vùng khuất.
- Công suất hoặc lưu lượng khí dao động.
- Đầu phun, điện cực bị bẩn hoặc hao mòn.
Trong thực tế, chỉ cần thay đổi vị trí đầu xử lý hoặc tốc độ quét cũng có thể làm thay đổi mức năng lượng tác động lên từng khu vực. Vì vậy, khoảng cách và chuyển động của đầu Plasma cần được cố định bằng đồ gá hoặc cơ cấu tự động khi sản phẩm yêu cầu độ đồng đều cao.

1.2. Vì sao Plasma có thể gây ảnh hưởng không mong muốn lên bề mặt?
Không phải cứ tăng năng lượng Plasma là kết quả sẽ tốt hơn. Nếu xử lý quá mức, bề mặt có thể xuất hiện thay đổi ngoại quan, nhiệt tích tụ hoặc biến đổi không mong muốn ở lớp ngoài cùng.
Các nguyên nhân thường gặp gồm:
- Công suất quá cao.
- Thời gian tác động quá dài.
- Tốc độ di chuyển quá thấp.
- Đầu Plasma đặt quá gần sản phẩm.
- Vật liệu nhạy nhiệt hoặc nhạy với Plasma.
- Bề mặt ban đầu chứa quá nhiều dầu, bụi hoặc chất chống dính.
Do đó, Plasma hoạt hóa bề mặt cần được tối ưu theo từng vật liệu thay vì áp dụng một bộ thông số cho tất cả sản phẩm.

2. Nguyên nhân nào khiến quá trình xử lý Plasma dễ phát sinh lỗi?
2.1. Thông số máy và điều kiện xử lý ảnh hưởng như thế nào?
Có thể hình dung đơn giản rằng mức năng lượng tác động lên một vùng phụ thuộc vào công suất, thời gian tác động, khoảng cách và tốc độ xử lý. Đây là cách giải thích mối quan hệ giữa các thông số, không phải công thức định lượng chung cho mọi loại máy Plasma.
| Thông số | Khi không ổn định có thể gây ra |
|---|---|
| Công suất | Xử lý thiếu hoặc quá mức |
| Tốc độ | Thời gian tác động trên bề mặt thay đổi |
| Khoảng cách | Mức tác động giữa các vị trí không đồng đều |
| Lưu lượng khí | Đặc tính Plasma thay đổi |
| Số lần xử lý | Nguy cơ thiếu hoặc quá xử lý |
| Đầu phun/điện cực | Hiệu quả và độ ổn định giảm |
Các nghiên cứu về Plasma khí quyển cũng cho thấy hiệu quả xử lý phụ thuộc vào cấu hình phóng điện, thời gian tiếp xúc và đặc tính vật liệu. Vì vậy, thông số xử lý Plasma cần được xác lập bằng thử nghiệm thay vì sao chép máy móc từ một ứng dụng khác.

2.2. Vật liệu và cách chuẩn bị sản phẩm ảnh hưởng ra sao?
Mỗi vật liệu phản ứng với Plasma theo cách khác nhau. PP, PE, ABS, PC, cao su, kim loại hoặc vật liệu ghép không nhất thiết cần cùng một mức xử lý.
Ngoài vật liệu nền, dầu, mỡ, bụi và chất chống dính còn sót lại cũng có thể làm thay đổi kết quả. Một nghiên cứu trên Applied Surface Science cho thấy Plasma có thể tạo ra thay đổi đáng kể về tính thấm ướt của polymer, nhưng mức độ và độ ổn định phụ thuộc vào cấu trúc vật liệu.
Do đó, chuẩn bị sản phẩm trước khi xử lý bề mặt bằng Plasma cũng quan trọng không kém việc cài đặt máy.
3. Làm thế nào để giảm lỗi trong quá trình xử lý Plasma?
3.1. Làm thế nào để kiểm soát các thông số xử lý?
Để tăng độ ổn định Plasma, doanh nghiệp nên xây dựng một bộ thông số chuẩn cho từng loại vật liệu và sản phẩm.
- Cố định khoảng cách đầu Plasma – sản phẩm.
- Thiết lập tốc độ xử lý tiêu chuẩn.
- Duy trì công suất và lưu lượng khí ổn định.
- Quy định số lần quét cho từng vùng.
- Kiểm tra đầu phun và điện cực theo lịch bảo dưỡng.
- Không thay đổi nhiều thông số cùng lúc khi thử nghiệm.
Cách làm hiệu quả là thay đổi một biến mỗi lần thử, sau đó đo kết quả. Ví dụ, nếu độ bám dính thấp, không nên đồng thời tăng công suất, giảm tốc độ và giảm khoảng cách vì sẽ rất khó xác định yếu tố nào thực sự tạo ra cải thiện.
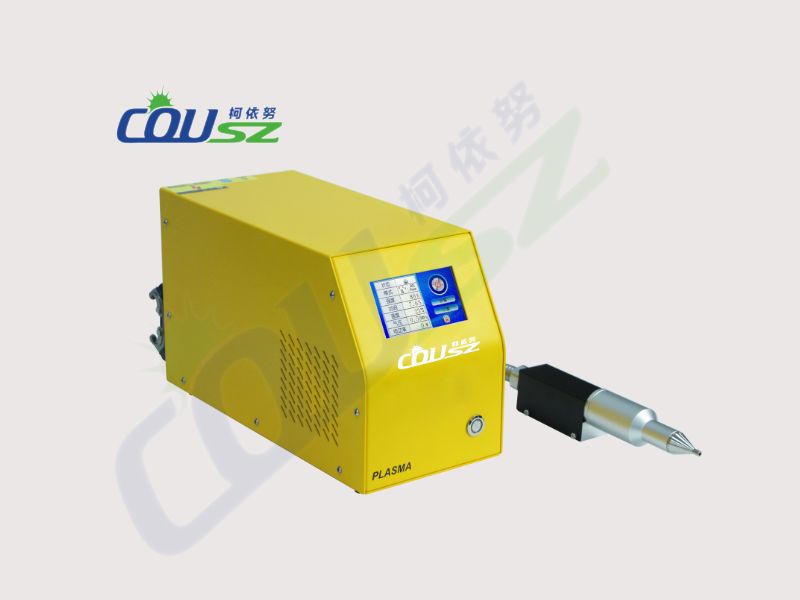
Xem danh mục máy Plasma tại đây
3.2. Làm thế nào để giảm lỗi do thao tác và môi trường?
Nhiều Lỗi Khi Xử Lý Bề Mặt Bằng Plasma không đến từ thiết bị mà đến từ cách vận hành.
- Chuẩn hóa vị trí đặt sản phẩm.
- Dùng đồ gá đối với chi tiết cần độ chính xác cao.
- Không chạm tay vào vùng đã xử lý.
- Kiểm soát bụi, dầu và hơi ẩm.
- Quy định thời gian từ Plasma đến công đoạn tiếp theo.
- Đào tạo người vận hành theo cùng một hướng dẫn.
4. Làm thế nào để phát hiện và khắc phục lỗi Plasma sớm?
4.1. Kiểm tra bề mặt sau Plasma bằng cách nào?
Kiểm tra bề mặt sau Plasma nên được thực hiện bằng phương pháp phù hợp với yêu cầu của sản phẩm.
- Kiểm tra khả năng làm ướt.
- Đo góc tiếp xúc khi cần số liệu định lượng.
- Dùng bút kiểm tra sức căng bề mặt trong trường hợp phù hợp.
- Thử trực tiếp độ bám dính của keo hoặc lớp phủ.
- So sánh nhiều vị trí trên cùng sản phẩm.
Đặc biệt, không nên chỉ nhìn bằng mắt để kết luận Plasma đạt hay không. Một bề mặt có thể trông hoàn toàn sạch nhưng vẫn chưa đạt yêu cầu về tính chất hóa học hoặc khả năng liên kết.
4.2. Nên xử lý thế nào khi kết quả Plasma không đạt?
Khi xuất hiện lỗi xử lý Plasma, có thể áp dụng quy trình 5 bước:
| Hiện tượng | Nguyên nhân có thể | Hướng kiểm tra |
|---|---|---|
| Bề mặt xử lý không đều | Khoảng cách hoặc tốc độ không ổn định | Kiểm tra vị trí đầu Plasma |
| Độ bám dính thấp | Xử lý chưa đủ hoặc tái nhiễm bẩn | Kiểm tra bề mặt và thời gian chờ |
| Ngoại quan thay đổi | Năng lượng quá cao | Kiểm tra công suất và tốc độ |
| Kết quả thay đổi giữa các lô | Thông số hoặc vật liệu đầu vào không ổn định | Đối chiếu thông số và vật liệu |
| Hiệu quả giảm theo thời gian | Lão hóa bề mặt hoặc tái nhiễm bẩn | Kiểm tra theo từng mốc thời gian |
Hiện tượng lão hóa sau Plasma đã được nghiên cứu rộng rãi. Ví dụ, một nghiên cứu về BOPP theo dõi mẫu trong 5 tuần và cho thấy tính chất bề mặt tiếp tục thay đổi sau xử lý. Một số phương pháp Plasma có thể làm giảm đáng kể hiện tượng phục hồi tính kỵ nước, nhưng kết quả phụ thuộc vào cấu hình xử lý.
5. FAQ: Các câu hỏi thường gặp về lỗi xử lý Plasma
5.1. Vì sao cùng một máy Plasma nhưng kết quả giữa hai sản phẩm khác nhau?
Do vật liệu, hình dạng, độ sạch, khoảng cách đầu Plasma và điều kiện xử lý có thể khác nhau. Cùng một công suất không đồng nghĩa với cùng một mức tác động trên mọi sản phẩm.
5.2. Tăng công suất có giúp khắc phục Plasma xử lý không đạt không?
Không phải lúc nào cũng vậy. Nếu nguyên nhân nằm ở khoảng cách, tốc độ, bụi bẩn hoặc đầu phun, tăng công suất có thể không giải quyết được vấn đề và thậm chí gây quá xử lý.
5.3. Bao lâu nên kiểm tra đầu Plasma?
Nên xây dựng lịch kiểm tra dựa trên thời gian vận hành, cường độ sử dụng và khuyến cáo của nhà sản xuất. Đầu phun hoặc điện cực hao mòn có thể làm thay đổi tính ổn định của quá trình.
5.4. Có thể kiểm tra Plasma chỉ bằng mắt thường không?
Không nên. Kiểm tra ngoại quan hữu ích để phát hiện một số lỗi rõ ràng, nhưng cần kết hợp phép thử làm ướt, góc tiếp xúc hoặc thử độ bám dính khi ứng dụng yêu cầu độ tin cậy cao.
6. Kết luận: làm thế nào để giảm lỗi khi xử lý Plasma?
Lỗi khi xử lý bề mặt bằng Plasma có thể xuất hiện do thiết bị, thông số, vật liệu, thao tác hoặc môi trường. Vì vậy, cách khắc phục lỗi Plasma hiệu quả nhất không phải là liên tục tăng công suất mà là tìm đúng nguyên nhân và kiểm soát từng biến số.
Doanh nghiệp nên bắt đầu từ việc chuẩn hóa thông số xử lý Plasma, cố định khoảng cách và tốc độ, kiểm soát độ sạch sản phẩm, bảo dưỡng đầu phun và thiết lập phương pháp kiểm tra bề mặt sau Plasma.
Khi toàn bộ quy trình được chuẩn hóa, lỗi khi xử lý bề mặt bằng Plasma sẽ dễ phát hiện hơn, dễ truy nguyên hơn và quan trọng nhất là có thể kiểm soát được độ ổn định giữa các sản phẩm.
Bạn đang gặp lỗi trong quá trình xử lý Plasma?
Để nhận được tài liệu Hướng dẫn sử dụng máy xử lý bề mặt Plasma phù hợp nhất cho doanh nghiệp của bạn, hãy liên hệ ngay với chuyên gia của chúng tôi:
👤 Ms. Yuna
✨ Technical Specialist – COUSZ Vietnam
📞 Tel/Whatsapp/Wechat/Zalo: (84) 965 535 348
📧 Email: sales03@cousz.com
🌐 Website: www.cousz-vn.com